Akıllı fabrika (MES) nedir?
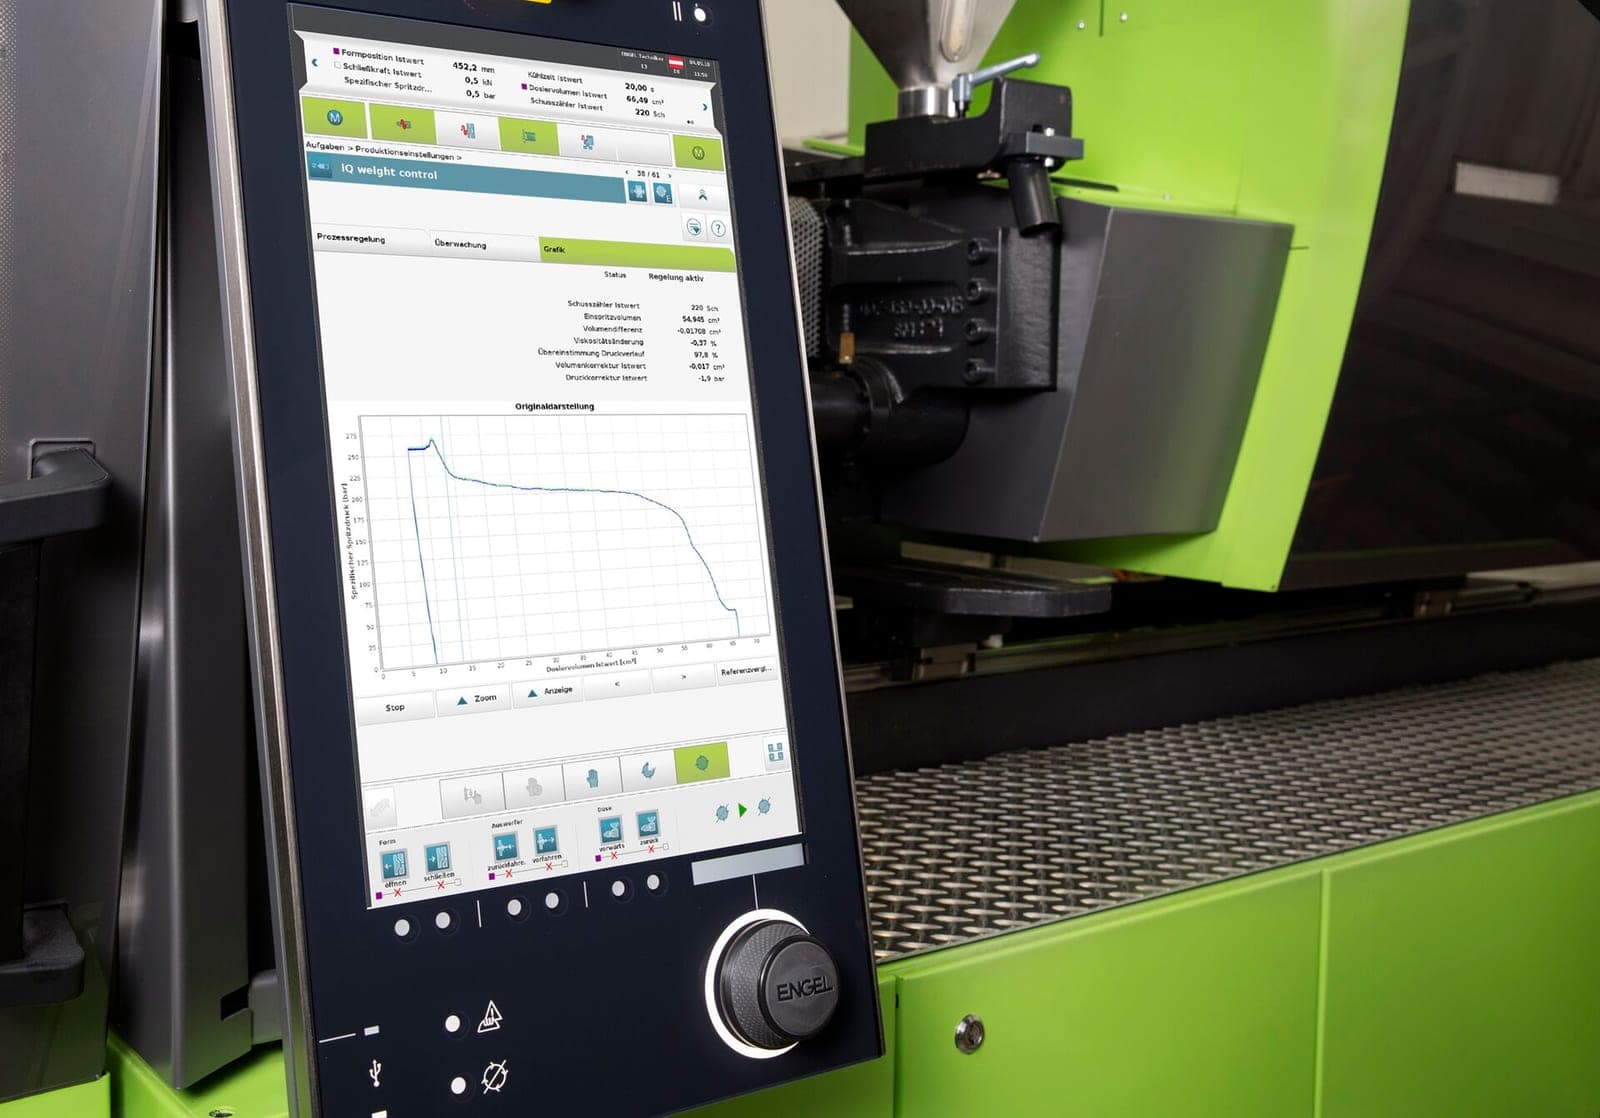
Akıllı fabrika (MES), üretim hattındaki makinelerden sensör ve sayaç verisini toplayıp duruşu, üretim adedini ve performansı gerçek zamanlı gösteren yazılım ve donanım bütünüdür. Amaç, vardiya sonunu beklemeden hattın durumunu görmek ve OEE gibi göstergeleri elle değil veriden hesaplamaktır.
MES yazılımı, ERP ile aynı işi yapmaz. ERP sipariş, stok ve maliyeti planlar; MES ise atölyede o anda olanı izler. İkisi birbirini tamamlar.
Nasıl çalışır?
Makineye ya da hatta takılan sensörler veriyi ağ geçidine iletir, ağ geçidi platforma gönderir. Platform veriyi makine ve vardiya bazında işler, panoda gösterir, eşik aşılırsa alarm üretir ve rapora yazar.
- Sensör: makinenin çalışma durumu, sıcaklık, titreşim, sayaç darbesi.
- Ağ geçidi: sahadaki cihazlardan gelen veriyi toplar ve platforma aktarır.
- Platform: duruş nedeni, üretim adedi ve OEE gibi göstergeleri hesaplar.
- Çıktı: canlı pano, alarm bildirimi ve vardiya raporu.
Hangi büyüklükler ölçülür?
- Makine durumu (çalışıyor, bekliyor, arızalı): duruş süresini ve sıklığını çıkarmak için.
- Üretim sayacı: üretilen adet ve hat hızı için.
- Motor ve yatak sıcaklığı: aşırı ısınmayı arızadan önce yakalamak için.
- Titreşim: dengesizlik ve aşınma belirtilerini izlemek için.
- Enerji tüketimi: makine ve hat bazında kullanımı görmek için.
- Hatalı ürün adedi: OEE kalite bileşeni için.
OEE nasıl izlenir, hangi yöntem seçilir?
OEE, kullanılabilirlik, performans ve kalite oranlarının çarpımıdır. OEE takip sistemi bu üç bileşeni makineden gelen veriyle hesaplar. Veriyi toplamanın birkaç yolu vardır.
- Elle kayıt: başlamak kolaydır, ancak gecikmeli ve hataya açıktır; duruş nedenleri çoğu zaman unutulur.
- Makine denetleyicisinden (PLC) okuma: veri zengindir, fakat her makine için bağlantı ve protokol çalışması gerekir.
- Harici sensör ve sayaç: eski makineye de uygulanabilir ve makineye müdahale etmez; ölçülen büyüklük sensörün gördüğüyle sınırlıdır.
- Karma kurulum: yeni makinelerde denetleyiciden, eski makinelerde sensörden okunur.
Kimler için uygundur?
- Seri üretim yapan plastik, metal ve gıda tesisleri.
- Karışık yaşta makine parkı olan ve tümünü değiştirmeden izlemek isteyen işletmeler.
- Duruş nedenlerini ve vardiya farklarını görmek isteyen üretim ve bakım yöneticileri.
- Enerji tüketimini hat bazında ayırmak isteyen tesisler.
Alarm ve bildirimler nasıl işler?
Alarm eşikleri sizin süreciniz için belirlenir. Eşik aşıldığında platform ilgili kişiye seçilen kanaldan bildirim gönderir, kişi alarmı onaylar ve olay kayda geçer. Böylece duruşun ne zaman başladığı, kimin gördüğü ve ne kadar sürdüğü sonradan izlenebilir.
Ağ bağlantısı kesilirse cihazların davranışı kullanılan donanıma göre değişir; ayrıntı keşifte netleşir.
Mevcut sistemlerle entegrasyon
Fabrikalarda çoğunlukla Modbus, OPC UA benzeri endüstriyel protokoller, MQTT ya da API üzerinden veri alınır. Hangi arayüzün kullanılacağı mevcut makinelere, ERP yazılımına ve ihtiyaca göre uyarlanır. Sipariş ve iş emri bilgisinin ERP'den alınması da bu çalışmanın parçası olabilir.
Veri gizliliği ve güvenlik
Sistem makine ve süreç verisi toplar; çalışanlara ilişkin kişisel veri toplamak varsayılan amaç değildir. Erişim rol bazlı yetkilendirmeyle sınırlanır. Kişisel veri içeren herhangi bir kullanım olacaksa KVKK değerlendirmesi şirketin kendi aydınlatma metni ve hukuk danışmanıyla yapılır.
Kurulum süreci ve teklif için gerekenler
Süreç keşifle başlar: hat gezilir, izlenecek makineler ve hedef göstergeler belirlenir. Ardından bir hat ya da birkaç makinede pilot kurulur, veri doğrulanır, sonra diğer hatlara yayılır.
Teklif için makine sayısını, izlenecek büyüklükleri, makinelerin yaşını ve denetleyici tipini, mevcut ERP ya da yazılım altyapısını bilmemiz yeterlidir. İletişim formundan bize yazabilirsiniz.
Öne çıkanlar
Canlı üretim panosu
Makine durumu, üretim adedi ve duruşlar tek panoda gerçek zamanlı görünür.
Veriden OEE
Kullanılabilirlik, performans ve kalite makineden gelen veriyle hesaplanır, elle kayıt gerekmez.
Duruş nedeni kaydı
Her duruşun başlangıcı, süresi ve nedeni kaydedilir; vardiya ve makine bazında karşılaştırılır.
Eski makineye uyum
Denetleyicisi olmayan makineler harici sensör ve sayaçla izlenebilir.
Alarm ve rapor
Eşik aşımı bildirilir, olaylar kayda geçer ve vardiya raporu oluşturulur.